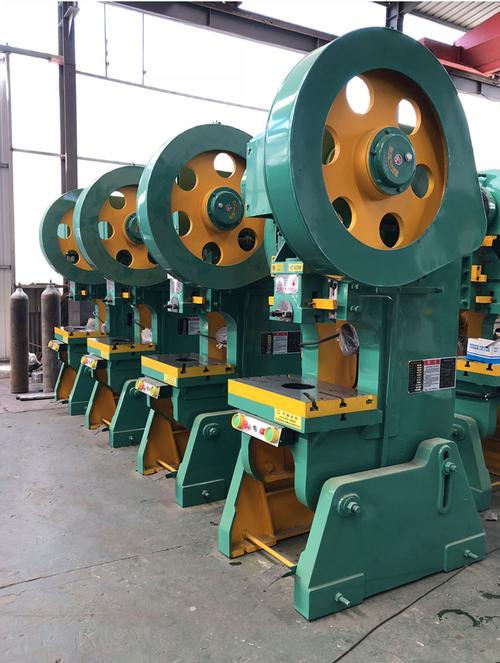
單臂校直液壓機與C型校正壓力機 20噸與40噸單柱鍛壓機床選型指南
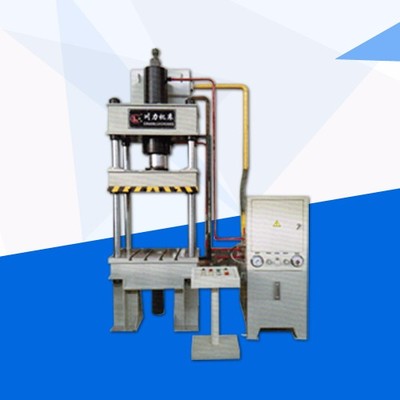
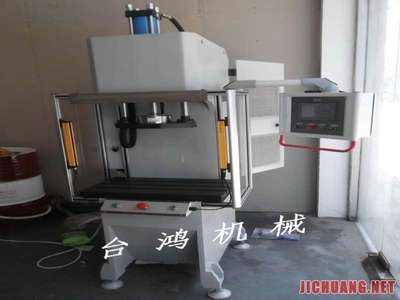
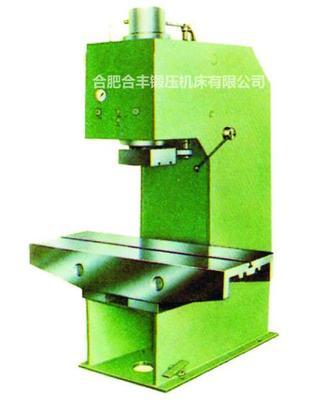
在金屬加工、機械制造和零部件修復領域,液壓校直與鍛壓設備是保障產品精度與生產效率的關鍵裝備。其中,單臂校直液壓機(又稱C型校正壓力機)和單柱鍛壓機床因其結構緊湊、操作靈活、適用面廣而備受青睞。本文圍繞20噸單臂校直液壓機、40噸C型校正壓力機及單柱鍛壓機床,從結構特點、性能優勢、應用場景及選型要點等方面進行系統闡述,幫助用戶科學選型。\n\n### 一、單臂校直液壓機(C型校正壓力機)概述\n\n單臂液壓機采用C型單柱式機身,工作臺三面開放,便于工件的裝夾與多角度操作。其主要功能包括:\n\n- 校直:對軸類、管類、棒料、型材等彎曲變形件進行壓力矯正。\n- 壓裝:軸承、襯套、銷軸的壓入與拆卸。\n- 成型:簡單沖壓、折彎、拉伸等冷作工藝。\n\n按公稱壓力劃分,常見規格有20噸、40噸、63噸、100噸等。其中 20噸單臂校直液壓機 適用于小型軸桿、細長件及精密零件的校直,而 40噸C型校正壓力機 則能覆蓋更大截面、更高剛性要求的工件,兼顧效率與能力。\n\n### 二、20噸與40噸機型核心參數對比\n\n| 項目 | 20噸單臂校直液壓機 | 40噸C型校正壓力機 |\n|------|---------------------|---------------------|\n| 公稱壓力 | 200 kN | 400 kN |\n| 系統壓力 | 約20-25 MPa | 約25-31.5 MPa |\n| 喉深(mm) | 150-250 | 200-350 |\n| 工作臺尺寸(mm) | 400×300 左右 | 500×400 左右 |\n| 開口高度(mm) | 300-400 | 400-500 |\n| 滑塊行程(mm) | 150-200 | 200-250 |\n| 電機功率(kW) | 2.2-3 | 4-5.5 |\n| 控制形式 | 手動/腳踏/半自動 | 手動/腳踏/半自動/數控 |\n\n從表中可見,40噸機型在壓力、喉深、開口高度及自動化程度上通常更高,而20噸機型則以輕巧、靈活、低能耗見長。\n\n### 三、單柱鍛壓機床的獨特價值\n\n單柱鍛壓機床是單臂液壓機的一個細分分支,專為鍛造、壓印、切邊等熱態或冷態成型工藝設計。其特點包括:\n\n1. 剛性好:機身采用整體鑄鋼或厚鋼板焊接,經回火處理,抗偏載能力強。\n2. 導向精確:滑塊采用可調間隙的V型或矩形導軌,保證下壓垂直度。\n3. 速度快:針對鍛造工藝優化液壓系統,實現快速下行、慢速工進、快速回程。\n4. 安全可靠:配備液壓鎖、安全光幕、雙手操作等防護措施。\n\n對于小型鍛件、五金工具、汽車配件等生產,40噸單柱鍛壓機床可作為經濟高效的入門級鍛造設備。\n\n### 四、典型應用場景\n\n- 汽車零部件:氣門、半軸、連桿的校直與壓裝。\n- 電機軸類:轉子軸、定子軸的彎曲矯正。\n- 液壓缸/氣缸:活塞桿校直、缸筒整形。\n- 五金工具:刀坯、鉗體、錘頭的鍛壓成型。\n- 軌道交通:道釘、扣件的壓制成型。\n- 通用機械:齒輪軸、絲杠、導軌的精密校正。\n\n### 五、選型要點與建議\n\n1. 壓力匹配:根據工件材質、變形量、接觸面積計算所需壓力,并保留20%-30%余量。20噸適合小截面、小變形;40噸適合中等截面與較大變形。\n2. 結構尺寸:確認喉深、開口高度、工作臺尺寸能否容納工件。例如校直長軸時,喉深與開口高度決定操作空間。\n3. 控制方式:手動閥控制成本低,適合簡單校直;伺服或比例閥控制可實現壓力、速度精確設定,適合批量生產。\n4. 精度要求:校直應用需關注滑塊重復定位精度和壓力控制精度,一般要求壓力波動≤±3%。\n5. 售后服務:液壓機故障多源于密封件、閥組和油液污染。選擇有完善售后、配件供應及時的廠家至關重要。\n6. 安全與合規:設備應符合國家相關安全標準,具備急停、過載保護、漏電保護等功能。\n\n### 六、維護與保養要點\n\n- 定期檢查液壓油清潔度與油位,每2000小時或按廠家要求更換液壓油。\n- 檢查密封件老化情況,及時更換。\n- 保持導軌潤滑,減少磨損。\n- 長期停用時應將滑塊落至最低位,并切斷電源。\n\n### \n\n20噸單臂校直液壓機與40噸C型校正壓力機(單柱鍛壓機床)分別覆蓋了輕型精密校直與中等載荷鍛壓校直的需求。用戶在選購時應綜合考慮壓力、空間、控制方式及長期維護成本,選擇與自身工藝匹配的機型。正確的選型不僅能提升產品質量,還能延長設備壽命、降低綜合成本。
如若轉載,請注明出處:http://m.wenbaitong.com.cn/product/55.html
更新時間:2026-10-22 12:21:50